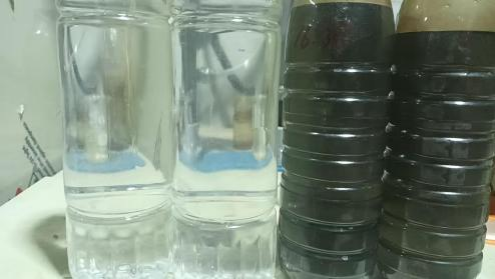
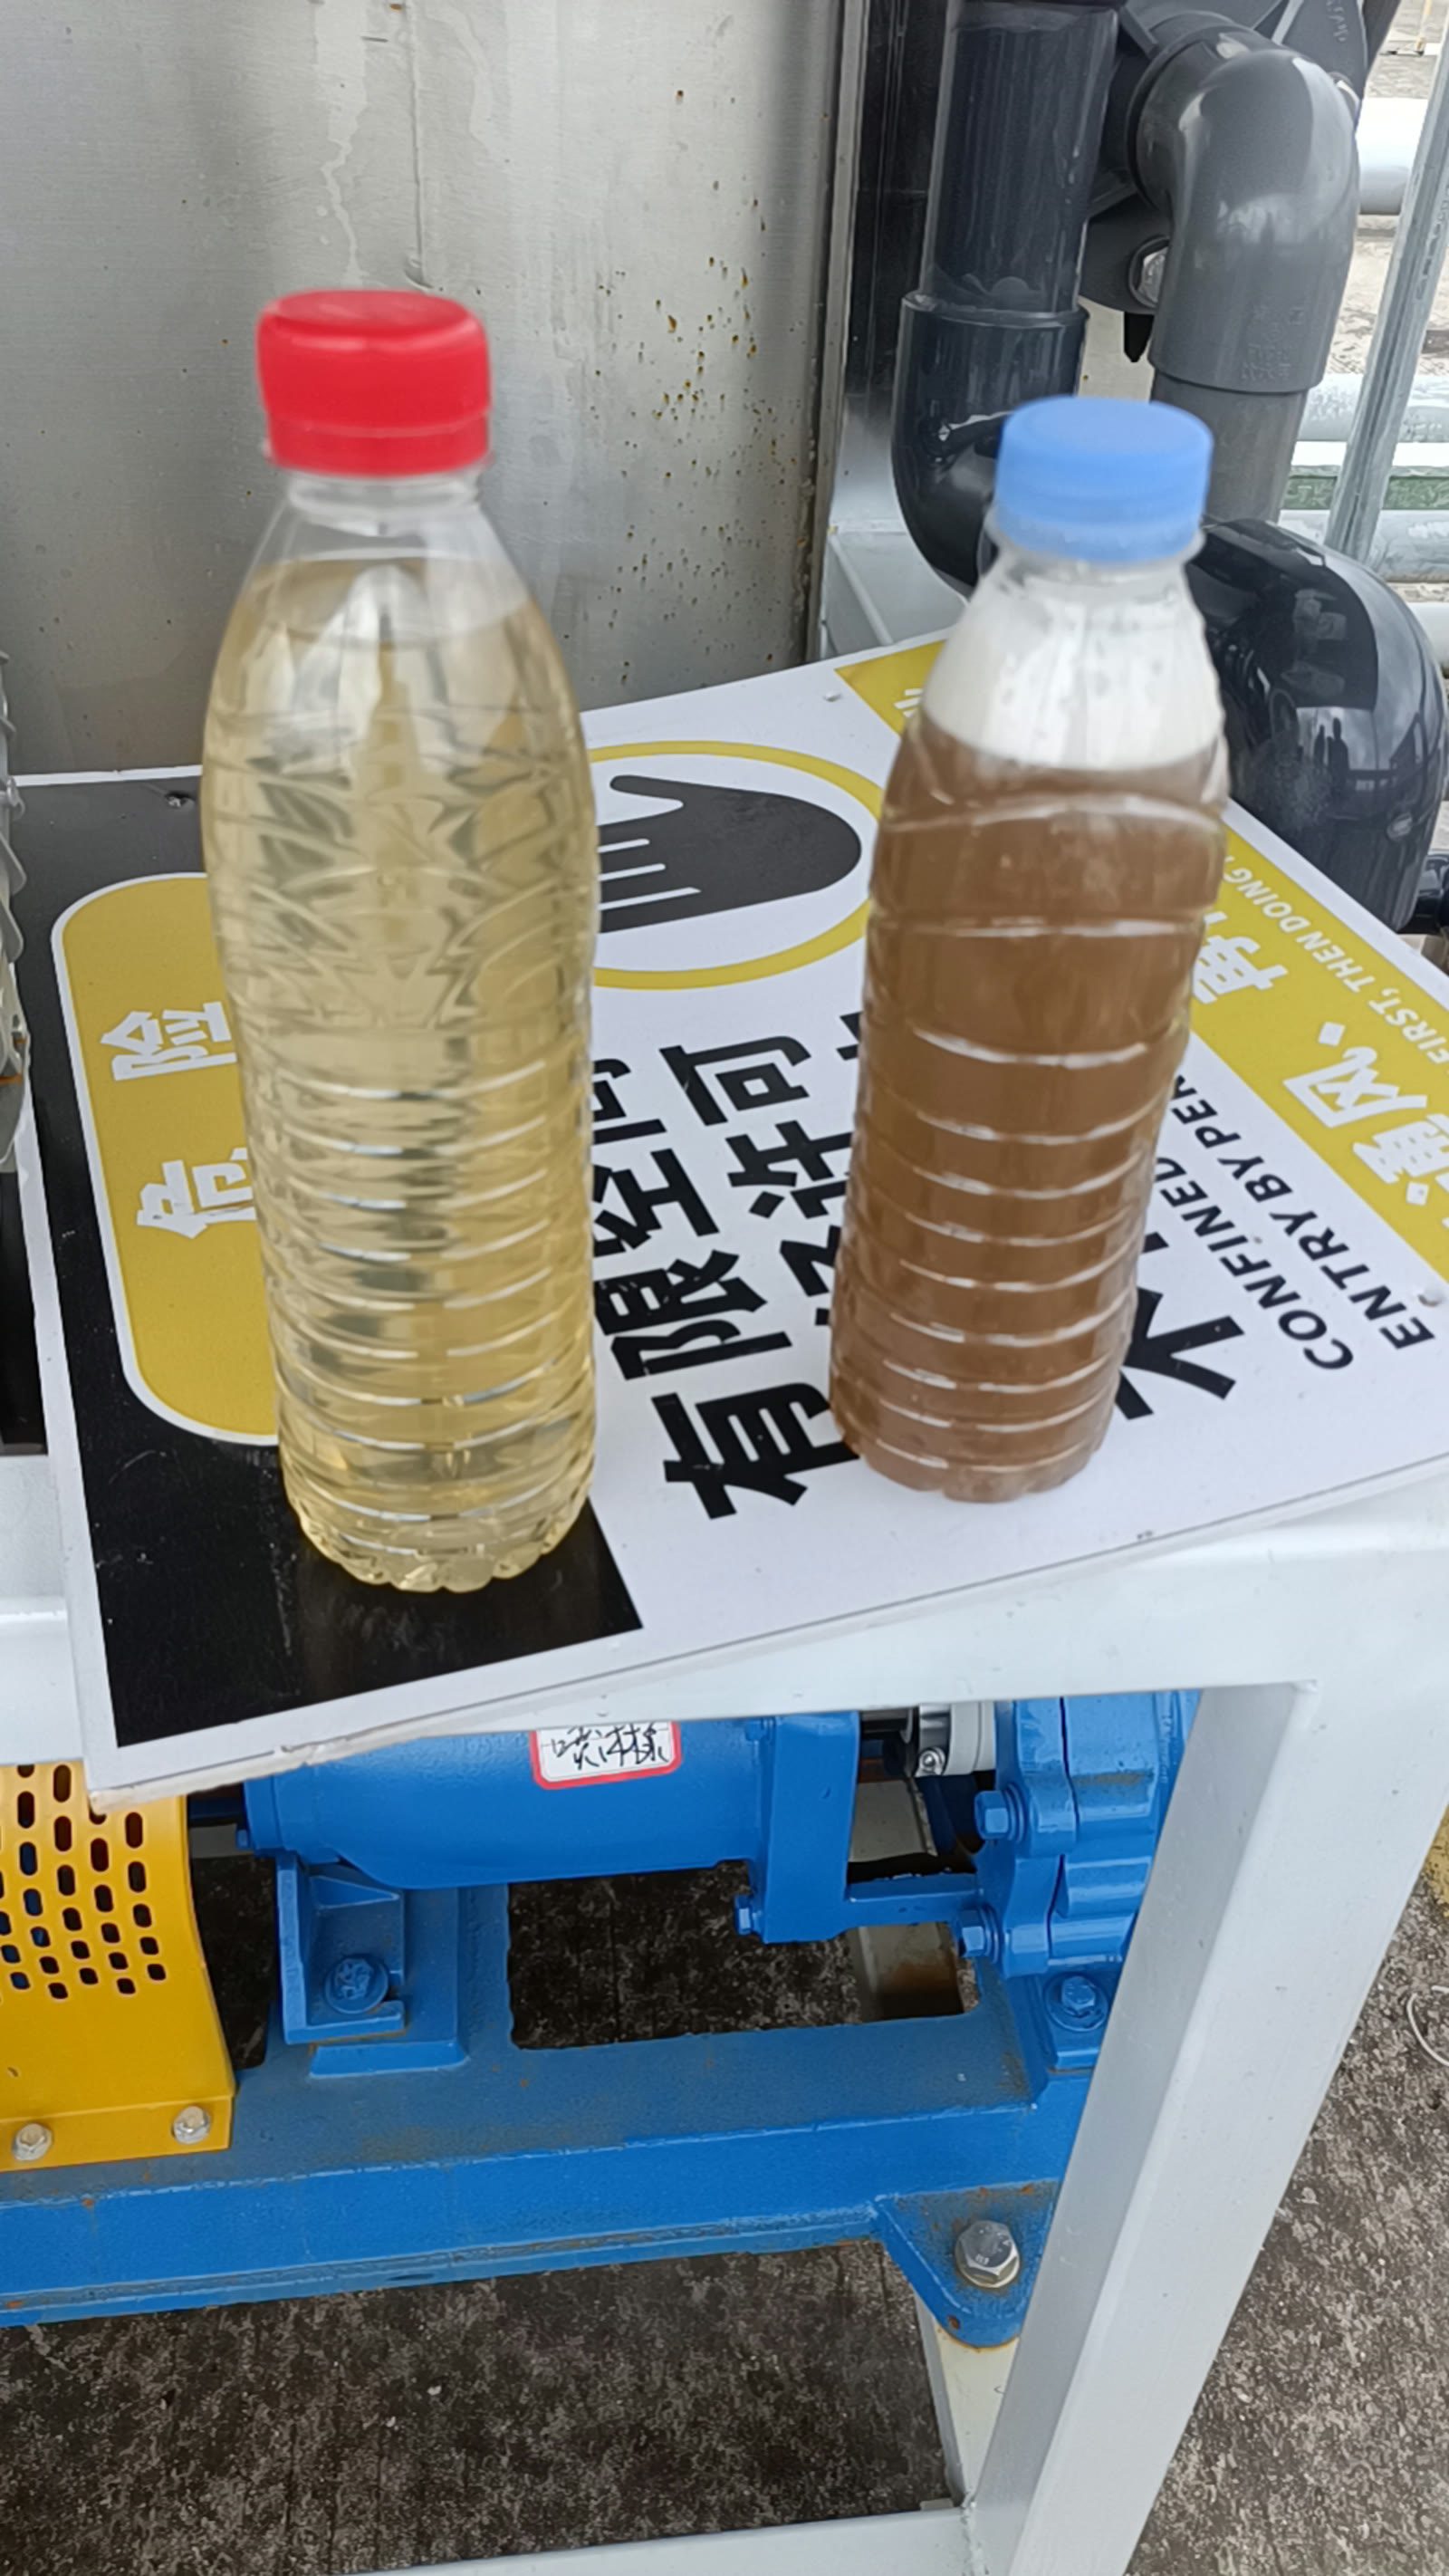
我需要改善既有分离或回收过程
从气浮出水波动、稳定乳化油、细小悬浮物、资源回收前段或膜前负荷开始,提交已有水样和运行记录,先确认问题环节。
查看前段分离场景区分浮油、分散油、乳化油、切削液或硅油等;不同油滴形态决定分离难点和预处理需求。
悬浮物、无机盐、表面活性剂、温度和 pH 会共同影响气浮、过滤和清洗策略。
是降低油负荷、保护后续膜、满足回注/回用要求,还是减少波动与运维工作量,应分别定义验证指标。
以下路线说明可讨论的技术方向。处理效果、运行周期与经济性需依据水样、药剂、设备配置、连续运行和项目资料逐项核对。
单个数字不能替代工程判断。需要将来水、现有工艺、目标和连续运行条件纳入同一条验证链。
说明油相、含油/SS、盐分、pH、温度、水量、波动及现有药剂和工艺。
查看相近案例属于已验收工程、项目记录、现场测试还是设计示例。
选择需要重点核对的进出水、分离状态、压差、通量、药耗或污泥等指标。
以连续运行、现场边界和技术协议确定设备配置、运维条件和验收方式。
对于高盐、酸性或乳化程度较高的含硅油料液,单一设备参数不足以判断路线。建议先完成油相、盐分、pH、腐蚀、温度、悬浮物和目标用途的共同识别,再讨论破乳、聚结、气浮、过滤和末级把关的组合。
记录硅油或油类浓度与粒径/乳化状态、TDS/氯离子、pH、温度、悬浮物、来水波动及现场材质限制。高盐去向与油水分离目标应分别定义。
可围绕预处理、pH 调整、聚结/破乳、气泡强化、气浮、末级把关和过程监测讨论组合。不同单元的前后次序须结合水样、腐蚀风险和现场接口校核。
将油含量、pH、浊度/悬浮物、盐分、压差、浮渣/排泥、连续运行和维护记录纳入同一验证计划,明确哪些是工艺指标、哪些由后续单元承担。
以下内容来自本网站最早完整页面快照。为完整保留用户最早提供的网站资料,已恢复在当前页面中;页面上方后续增加的技术、产品、案例、视频与场景内容同时保留。可展开阅读全部原始资料。
应用方案
多级涡流混合 + 碳化硅膜过滤,精确控制气泡尺寸分布实现高效固液分离,除油、除悬浮、低药耗。
含油废水处理的效果差异,往往不在于“有没有气浮”,而在于气泡是否真正匹配了污染物。ARIFU 涡旋精准气浮系统将传统气浮的“经验操作”转化为“可量化控制”,其完整工作流程可分为以下五个环节:
| 指标 | 数值/范围 | 衡量什么 | 适用工况 | 对用户的意义 |
|---|---|---|---|---|
| 气泡粒径(X50) | ≈171 nm(170.9 nm) | 气泡尺寸分布的中位值,决定吸附效率与污染物匹配度 | 高盐 10%、硅油 500 ppm、25 ℃ 工况实测 | 纳米级气泡比表面积大,吸附效率较传统微米级气泡提升 3–10 倍 |
| 气泡浓度 | 1.6×10⁸ 个/mL | 单位体积内气泡数量,决定气浮分离的推动力 | 高盐 10% 工况实测 | 约为常规 DAF 系统的 10 倍,意味着更快的分离速度和更短的水力停留时间 |
| Zeta 电位 | −36.7 mV | 气泡表面电荷强度,反映气泡稳定性与吸附活性 | 高盐工况实测 | 表面负电荷使气泡稳定存在,主动吸附带正电荷的油滴与悬浮颗粒 |
| 氧传输效率 | 85% 以上 | 气体溶解利用效率,反映气液混合的充分程度 | 各类好氧工艺前置气浮 | 常规气浮仅溶解约 10%,高效溶解意味着更少的气体消耗和更低的运行能耗 |
| 碳化硅膜寿命 | 10–15 年 | 核心部件在长期运行中的耐久性 | 高盐、强酸碱、高温等复杂废水 | 减少换膜频率与停机维护时间,降低全生命周期成本 |
| 气浮油去除率 | 98% | 对乳化油和游离油的综合去除能力 | 油田采出水、机加工含油废水 | 除油一次到位,接近合规排放要求,减少后端工艺负担 |
| 焦油去除率 | 82–94% | 对高粘性焦油类污染物的去除效果 | 煤化工、焦化废水 | 针对高难度有机物仍能保持稳定去除率,适应复杂水质波动 |
| 运行成本 | 0.209 元/吨(某矿井水已验收) | 吨水处理综合运行费用 | 矿井水处理(已验收项目) | 在保证出水浊度 0.18 NTU、TSS 去除率 99.8% 的前提下,运行成本处于低位 |
系统对含油量波动有较强的适应能力,核心在于其多级气泡生成策略和分阶段絮凝调控机制。四级不同转速的涡流混合器逐级生成 150 nm、300 nm 纳米气泡与 20–30 μm 微气泡,形成梯度式气泡尺寸分布,分级匹配不同粒径的油滴和悬浮颗粒——含油量高时,更多污染物由微气泡承担上浮任务;含油量低时,纳米气泡的吸附作用足以完成精细去除。在第三方实测工况(高盐 10%、硅油 500 ppm)下,系统气泡粒径 X50 约 171 nm,气泡浓度达 1.6×10⁸ 个/mL,气浮油去除率达 98%。对于含油量的大幅波动,建议通过调整涡流混合器转速和药剂投加量来匹配实际进水负荷。
传统 DAF 系统改造为涡旋精准气浮系统,核心更换部件为气浮池内的释放系统——用多级涡流混合器和碳化硅膜组件替代原有的溶气释放头,同时配套改造加药管路和控制系统。碳化硅膜的莫氏硬度为 9.2(仅次于金刚石),耐强酸强碱,适用于复杂废水,使用寿命可达 10–15 年,改造后无需频繁更换核心部件。由于系统采用一体化集成设计,多级处理在一个连续系统中完成,设备占地比传统重力沉降气浮小得多,改造施工周期通常较短。具体停产时间取决于现场管路条件和原有设备状态,建议提交工况数据后由工程师出具详细改造方案。值得说明的是,改造后能耗可降低 40–50%,运行成本在已验收的某矿井水项目中低至 0.209 元/吨。
纳米气泡在高盐环境下的稳定性正是这套系统的技术优势之一。第三方 ZetaView 检测(2026-04-09)专门针对高盐 10% 工况进行了实测,结果显示:气泡 X50 粒径约 171 nm,浓度维持在 1.6×10⁸ 个/mL,Zeta 电位为 −36.7 mV。Zeta 电位的绝对值越高,气泡间的静电排斥力越强,越不容易聚并破灭,−36.7 mV 表明气泡在高盐条件下具有良好的稳定性。此外,碳化硅膜以 20 nm 孔径精确控制纳米级气泡的生成,高导热系数保障了高温工况下的稳定运行。需要说明的是,以上数据为特定高盐工况下的实测结果,若您的废水含盐量超过 10% 或含有特殊表面活性剂,建议先进行小试验证。
系统采用多级涡流混合器与碳化硅平板膜相结合的创新设计,通过精确控制气泡尺寸分布实现高效固液分离。与常规重力沉降气浮相比,系统大幅减少污染物残留、降低化学药剂用量并产出更干燥的污泥,占地面积也小得多。其核心技术围绕四个环节展开:
高速旋转产生强大离心力与剪切力场:离心分离实现气液快速混合;高速度梯度将大气泡剪切破碎为微纳米级气泡;旋转中心负压自动吸入气体,无需额外空压设备。
20 nm 孔径精确控制纳米级气泡生成;莫氏硬度 9.2(仅次于金刚石)确保长期耐磨;耐强酸强碱,适用于复杂废水;高导热系数保障高温工况稳定运行。
四级不同转速的涡流混合器逐级生成 150 nm、300 nm 纳米气泡与 20-30 μm 微气泡,形成梯度式气泡尺寸分布,分级匹配不同粒径污染物,兼顾吸附与承载。
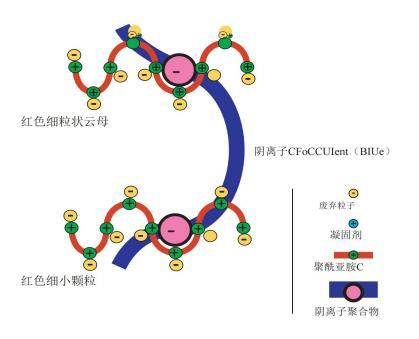
第一阶调节 pH 并投加纳米气泡,利用电中和改变颗粒表面电荷;第二阶投加 PAC;第三阶投加 PAM+ 并配合微气泡(20-30 μm)架桥增强絮体强度;第四阶 PAM- 优化微气泡粘附效果。
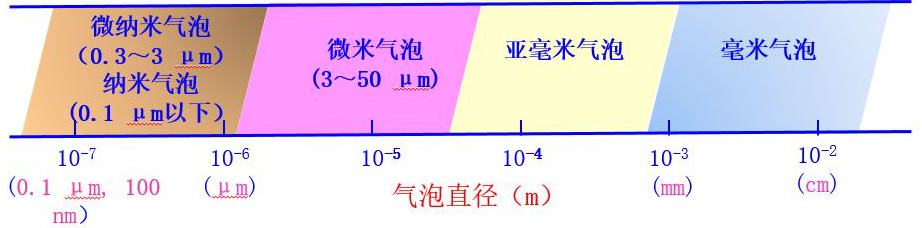
150 nm 与 300 nm 纳米气泡具有巨大的比表面积,相比传统微米级气泡吸附效率提升 3-10 倍。表面电荷特性使其主动吸附带相反电荷的污染物,连同微米级污染物颗粒一并去除。
涡流流场使絮凝体形成中空结构:密度更低、上升速度更快,大幅提升气浮分离效率。高速离心力使颗粒状高分子 PAM 解卷,暴露更大聚合物表面积,以更少药剂捕获更多污染物颗粒;撇渣后聚合物回缩排出水分,污泥更干燥。
压缩空气经切割膜后几乎完全溶解于废水中(常规气浮仅能溶解约 10%),生成的纳米气泡数量约为常规 DAF 系统的 10 倍。纳米气泡组合形成梯度密度结构,小气泡携带大颗粒污染物快速分离,上浮速度提升 2-5 倍。
多级处理在一个连续系统中完成,减少设备占地与投资成本,实现工艺高度集成与自动化控制。
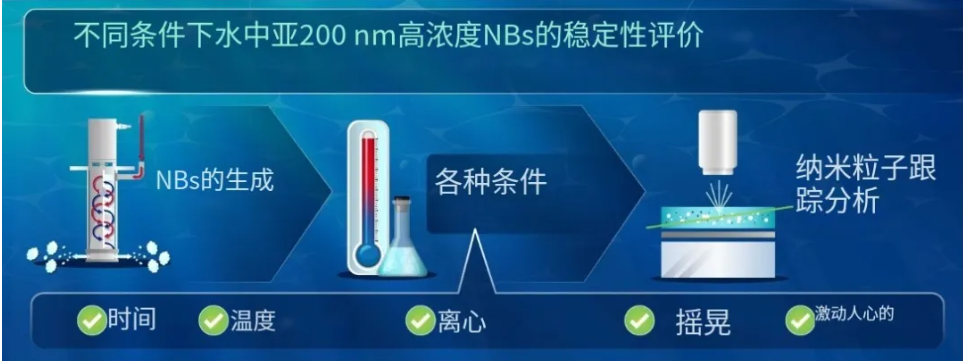
高盐 10%、硅油 500 ppm、25 ℃ 工况实测