按技术了解
查看既有气浮的气液接触、气泡状态、池体水力、回流和排渣环节,并判断适合纳米气浮接入、精准气浮过程补强,还是需要调整前后段工艺。
- 既有池体、回流与供气核查
- 接触区、分离区和排渣组织
- 模块化设备与管路接入点
- 取样、油含量、浊度、SS 与后端负荷记录
产品中心
硅油回收专用纳米气浮(无药剂),老池原位改造、尽量不动池体。
既有气浮系统运行不稳、乳化油分离困难、出水波动或后端过滤/膜负荷偏高时,不应直接以“换一台设备”作为起点。改造应从池体、回流、供气、气泡接触区、刮渣/排渣、药剂和取样记录共同判断。
查看既有气浮的气液接触、气泡状态、池体水力、回流和排渣环节,并判断适合纳米气浮接入、精准气浮过程补强,还是需要调整前后段工艺。
从含油/乳化油、细小悬浮物、气浮出水波动、药剂波动、资源回收或后端膜污染风险开始,判断改造目标和组合边界。
| 指标 | 数值/范围 | 衡量什么 | 适用工况 | 对用户的意义 |
|---|---|---|---|---|
| 纳米气泡粒径(X50) | ≈171nm(170.9nm) | 气泡尺寸分布的中位值,决定比表面积与吸附效率 | 高盐(10%–12%)、乳化油、微细颗粒物体系 | 粒径越小、比表面积越大,对亚微米级油滴和胶体的捕集能力越强 |
| 气泡浓度 | 1.6×10⁸ 个/mL | 单位体积内纳米气泡的数量,反映气液传质强度 | 常规工业废水、高含盐废水、硅油回收 | 高浓度气泡群提供充足的气-液接触界面,提升分离效率与处理精度 |
| ζ 电位 | −36.7mV(高盐 10% 工况) | 气泡表面电荷密度,影响对油滴/颗粒的静电吸附能力 | 乳化程度高、体系稳定的废水 | 负电位越高,气泡与带正电污染物的静电引力越强,无药剂条件下破乳效果越好 |
| 硅油回收率 | 68%(浙江某企业,氮气纳米气泡) | 目标污染物(硅油)的实际回收比例 | 含氢硅油、有机硅废水预处理 | 直接反映改造后工艺的经济回收价值,验证无药剂运行的可行性 |
ARIFU 纳米气浮改造以老池原位改造为核心思路,主体池体结构不变,主要通过更换或增设纳米气泡发生装置、调整进出水布水方式实现工艺升级。改造后系统更紧凑,占地面积可降低至传统气浮系统的 25%,辅助设施(如大型溶气罐和空气压缩机)大幅减少。但需注意:现有池体的有效水深、水力停留时间和进出水堰口位置需满足纳米气泡的上浮分离条件,建议改造前提供池体图纸或现场尺寸,由技术人员评估适配性。
可以,但需明确适用边界。纳米气泡的 ζ 电位实测达 −36.7mV(高盐 10% 工况),高界面电位可有效破坏稳定乳化体系,实现无药剂破乳。浙江某企业硅油回收装置采用氮气纳米气泡,在不投加药剂的条件下实现硅油回收率 68%。但该工艺特别适用于乳化程度高、油滴粒径小、体系稳定、常规工艺难以破乳的复杂废水(如含氢硅油废水);若废水中含有大量悬浮固体或高浓度 COD 且非乳化态污染物为主,建议结合前端预处理或混凝工艺协同使用。
以矿井水处理为例(已验收项目),采用纳米气浮工艺的运行成本为 0.209 元/吨。气浮改造后的能耗优势主要体现在系统紧凑配置上:由于无需大型溶气罐和空气压缩机,辅助设备减少,系统在保留高效处理能力的同时降低了整体运行能耗。纳米气泡发生装置本身仅需电力驱动,实际吨水能耗与处理水量、水质条件相关,建议以现场中试数据作为投资决策依据。
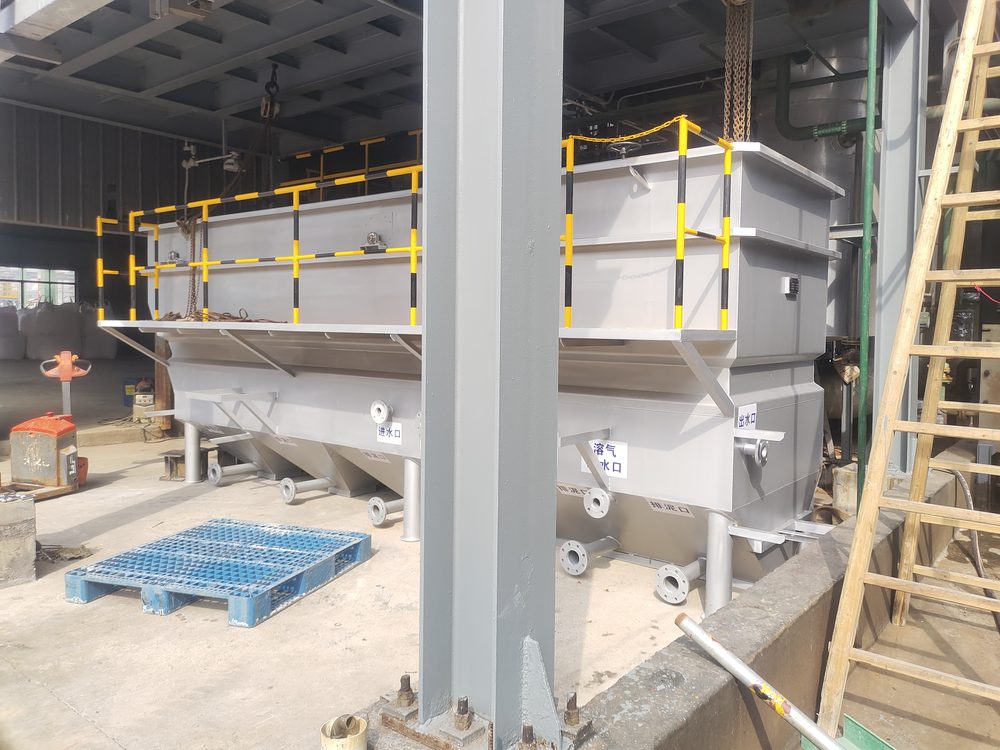
硅油回收专用纳米气浮(无药剂)
技术机理
纳米气泡与常规微气泡相比,在稳定性、表面张力和接触角等方面有独特优势。研究表明,纳米气泡能在固体基底上形成持久稳定的气相微区,其内部 Laplace 压力虽高,但由于特殊的分子结构和界面效应,其稳定性远超预期。这使得气泡能够在液体中形成高密度的气相区域,从而增强了与油滴和细小悬浮颗粒的相互作用效果,提高了分离效率。
核心优势
为满足不同工程项目的实际需求,我们采用模块化设计,采用标准化单元进行组合,实现紧凑布局。参考人机工效设计原则,设备布局在满足安全、易维护的基础上,尽可能降低设备体积和包络空间。
形成原理
纳米气泡形成主要依赖于水中气体的溶解与再释放过程。分子动力学模拟研究表明,纳米气泡通常由初步的气体核化和后续气体聚集而成,其生成过程受到局部超饱和度、流体剪切力及基底效应的影响。在 LSGM 工艺中,通过优化溶气条件和控制液体流场,能够实现快速均匀的纳米气泡形成,从而有效促进气泡与油滴之间的吸附作用。
稳定性优势
工程实证
下图为浙江某企业的硅油回收装置,采用氮气纳米气泡,硅油回收率 68%。
纳米气浮(Nano Air Flotation, NAF)是一种以超纳米气泡为核心的高效液液/固液分离技术,通过专用发生装置产生粒径集中在 50–500nm 的稳定气泡群,利用其独特界面特性实现对水中乳化油、胶体、微细颗粒物的高效吸附与上浮分离,特别适用于处理乳化程度高、油滴粒径小、体系稳定、常规工艺难以破乳分离的复杂废水。
该技术依托纳米气泡比表面积大、上升速度慢、停留时间长、界面电位高、自增溶解等优势,可高效捕集亚微米级油滴与胶体硅;协同破乳、混凝工艺,能快速破坏稳定乳化体系,实现污染物高效分离,具有处理精度高、抗堵塞、耐酸碱盐、运行稳定、适用范围广等技术特点,是解决含氢硅油等高难度有机硅废水预处理的优选技术。
第三方检测
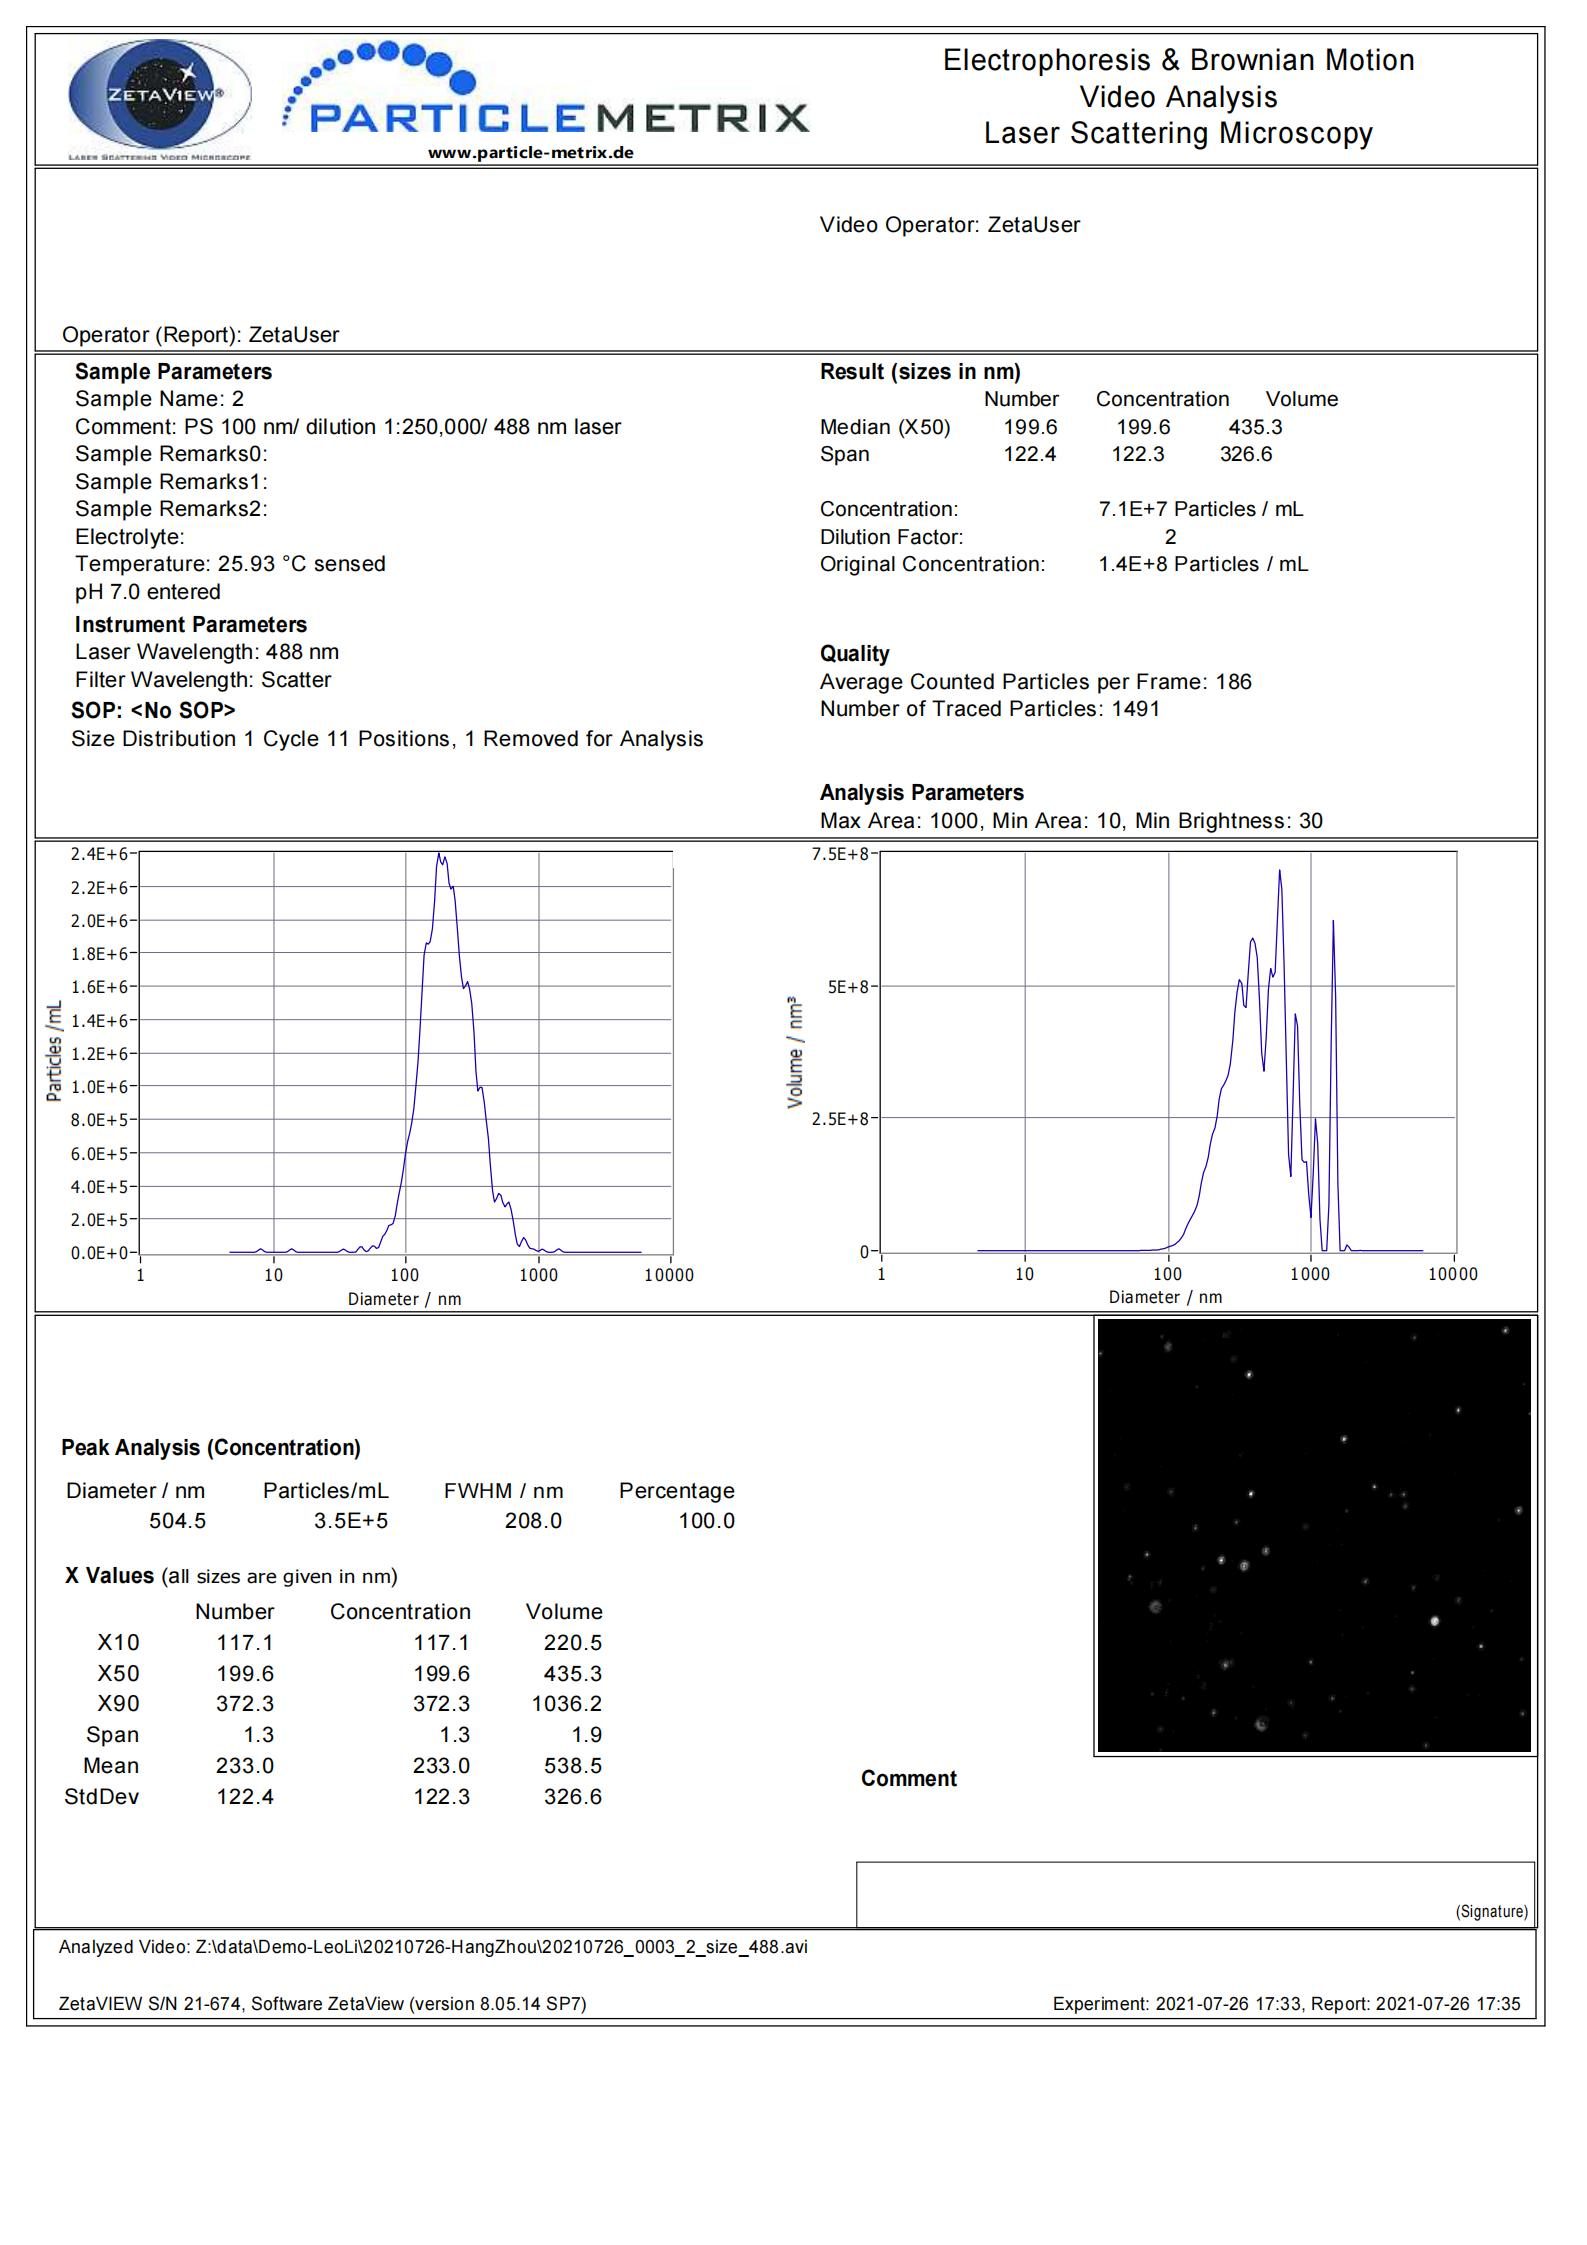
以下为纳米气泡的浓度和尺寸检测结果,由第三方检测,快递 3 天后的结果,含盐 12%。实际取样时的纳米气泡尺寸更小、浓度更高。
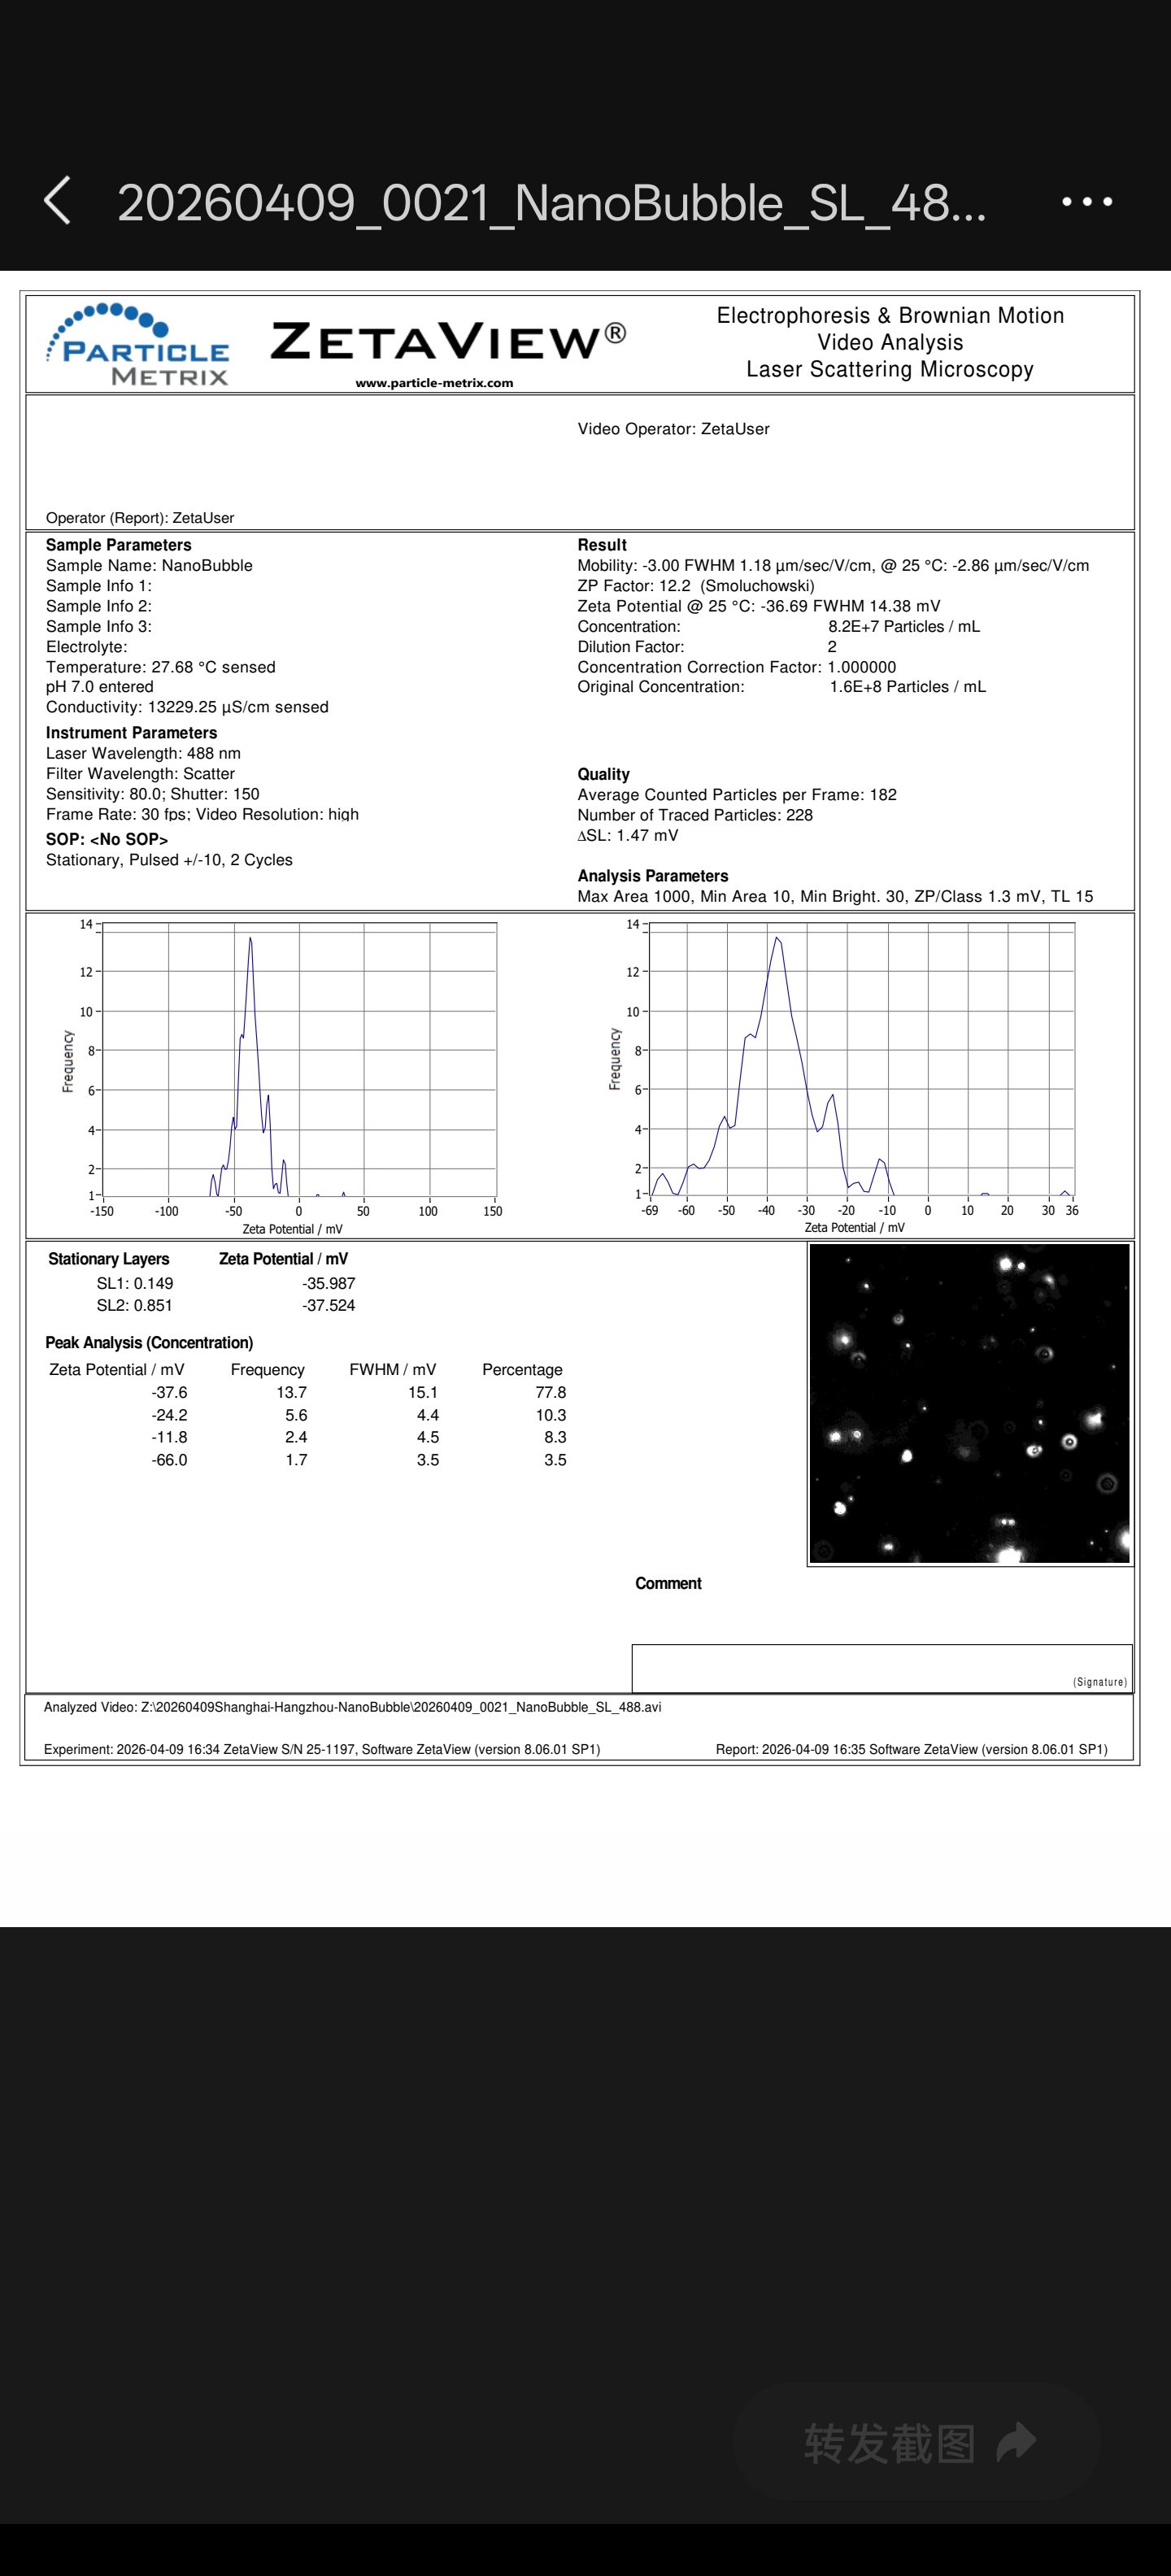
以下为纳米气泡的 ZETA 电位检测结果,36–37.5mV,由第三方检测,快递 3 天后的结果,含盐 12%。实际取样时的 ZETA 电位更高。
以下内容来自本网站最早完整页面快照。为完整保留用户最早提供的网站资料,已恢复在当前页面中;页面上方后续增加的技术、产品、案例、视频与场景内容同时保留。可展开阅读全部原始资料。
产品中心
硅油回收专用纳米气浮(无药剂),老池原位改造、尽量不动池体。
| 指标 | 数值/范围 | 衡量什么 | 适用工况 | 对用户的意义 |
|---|---|---|---|---|
| 纳米气泡粒径(X50) | ≈171nm(170.9nm) | 气泡尺寸分布的中位值,决定比表面积与吸附效率 | 高盐(10%–12%)、乳化油、微细颗粒物体系 | 粒径越小、比表面积越大,对亚微米级油滴和胶体的捕集能力越强 |
| 气泡浓度 | 1.6×10⁸ 个/mL | 单位体积内纳米气泡的数量,反映气液传质强度 | 常规工业废水、高含盐废水、硅油回收 | 高浓度气泡群提供充足的气-液接触界面,提升分离效率与处理精度 |
| ζ 电位 | −36.7mV(高盐 10% 工况) | 气泡表面电荷密度,影响对油滴/颗粒的静电吸附能力 | 乳化程度高、体系稳定的废水 | 负电位越高,气泡与带正电污染物的静电引力越强,无药剂条件下破乳效果越好 |
| 硅油回收率 | 68%(浙江某企业,氮气纳米气泡) | 目标污染物(硅油)的实际回收比例 | 含氢硅油、有机硅废水预处理 | 直接反映改造后工艺的经济回收价值,验证无药剂运行的可行性 |
ARIFU 纳米气浮改造以老池原位改造为核心思路,主体池体结构不变,主要通过更换或增设纳米气泡发生装置、调整进出水布水方式实现工艺升级。改造后系统更紧凑,占地面积可降低至传统气浮系统的 25%,辅助设施(如大型溶气罐和空气压缩机)大幅减少。但需注意:现有池体的有效水深、水力停留时间和进出水堰口位置需满足纳米气泡的上浮分离条件,建议改造前提供池体图纸或现场尺寸,由技术人员评估适配性。
可以,但需明确适用边界。纳米气泡的 ζ 电位实测达 −36.7mV(高盐 10% 工况),高界面电位可有效破坏稳定乳化体系,实现无药剂破乳。浙江某企业硅油回收装置采用氮气纳米气泡,在不投加药剂的条件下实现硅油回收率 68%。但该工艺特别适用于乳化程度高、油滴粒径小、体系稳定、常规工艺难以破乳的复杂废水(如含氢硅油废水);若废水中含有大量悬浮固体或高浓度 COD 且非乳化态污染物为主,建议结合前端预处理或混凝工艺协同使用。
以矿井水处理为例(已验收项目),采用纳米气浮工艺的运行成本为 0.209 元/吨。气浮改造后的能耗优势主要体现在系统紧凑配置上:由于无需大型溶气罐和空气压缩机,辅助设备减少,系统在保留高效处理能力的同时降低了整体运行能耗。纳米气泡发生装置本身仅需电力驱动,实际吨水能耗与处理水量、水质条件相关,建议以现场中试数据作为投资决策依据。
硅油回收专用纳米气浮(无药剂)
技术机理
纳米气泡与常规微气泡相比,在稳定性、表面张力和接触角等方面有独特优势。研究表明,纳米气泡能在固体基底上形成持久稳定的气相微区,其内部 Laplace 压力虽高,但由于特殊的分子结构和界面效应,其稳定性远超预期。这使得气泡能够在液体中形成高密度的气相区域,从而增强了与油滴和细小悬浮颗粒的相互作用效果,提高了分离效率。
核心优势
为满足不同工程项目的实际需求,我们采用模块化设计,采用标准化单元进行组合,实现紧凑布局。参考人机工效设计原则,设备布局在满足安全、易维护的基础上,尽可能降低设备体积和包络空间。
形成原理
纳米气泡形成主要依赖于水中气体的溶解与再释放过程。分子动力学模拟研究表明,纳米气泡通常由初步的气体核化和后续气体聚集而成,其生成过程受到局部超饱和度、流体剪切力及基底效应的影响。在 LSGM 工艺中,通过优化溶气条件和控制液体流场,能够实现快速均匀的纳米气泡形成,从而有效促进气泡与油滴之间的吸附作用。
稳定性优势
工程实证
下图为浙江某企业的硅油回收装置,采用氮气纳米气泡,硅油回收率 68%。
纳米气浮(Nano Air Flotation, NAF)是一种以超纳米气泡为核心的高效液液/固液分离技术,通过专用发生装置产生粒径集中在 50–500nm 的稳定气泡群,利用其独特界面特性实现对水中乳化油、胶体、微细颗粒物的高效吸附与上浮分离,特别适用于处理乳化程度高、油滴粒径小、体系稳定、常规工艺难以破乳分离的复杂废水。
该技术依托纳米气泡比表面积大、上升速度慢、停留时间长、界面电位高、自增溶解等优势,可高效捕集亚微米级油滴与胶体硅;协同破乳、混凝工艺,能快速破坏稳定乳化体系,实现污染物高效分离,具有处理精度高、抗堵塞、耐酸碱盐、运行稳定、适用范围广等技术特点,是解决含氢硅油等高难度有机硅废水预处理的优选技术。
第三方检测
以下为纳米气泡的浓度和尺寸检测结果,由第三方检测,快递 3 天后的结果,含盐 12%。实际取样时的纳米气泡尺寸更小、浓度更高。
以下为纳米气泡的 ZETA 电位检测结果,36–37.5mV,由第三方检测,快递 3 天后的结果,含盐 12%。实际取样时的 ZETA 电位更高。
既有气浮单元能否保留、接入方式是否可实施、试运行能否避开生产窗口、后段膜或过滤负荷是否可观察,这些问题决定改造是否值得推进。
将药剂、人工干预、刮渣、停机、出水波动、后段保护和维护窗口形成基线,避免仅根据设备参数判断改造价值。
明确池体、管路、气源、自动控制、旁路、安装周期和恢复预案,确认改造不会把局部问题转移至其他单元。
在确定取样、指标、数据频率和验收口径后,比较改造前后同一窗口的运行表现;未建立同口径记录时不提前给出收益判断。
决策边界:本页不承诺固定改造回报、去除率、药剂下降或资源回收比例,实际结论以项目验证为准。