应用案例
有机硅生产企业高盐硅油废水回收:不投药,把乳化硅油拿出来
现场实测 + 第三方检测,数据可申请核对。
为什么常规工艺在这里失效:高盐、乳化、强酸的三重叠加
- 乳化油滴中位径约 100 nm,远小于传统溶气气浮(DAF)微气泡的常规释放尺寸(约 10–50 μm),气泡与油滴粒径比严重失衡,碰撞效率极低,这是“加药破乳成本高、膜过滤极易污堵”的根源。
- TDS 约 10%(≈100,000 mg/L NaCl) 大幅压缩双电层,油滴表面 ζ 电位绝对值下降,乳化稳定性反而增强;同时高盐环境抑制了常规絮凝剂的水解与架桥效果,投药量需成倍增加。
- pH 3–5 强酸性 + Cl⁻ 约 6 万 mg/L 构成强腐蚀工况,对设备材质和气浮释放器的耐蚀性要求远高于常规市政污水,这也是该项目采用 SiC 陶瓷与防爆设计的直接原因。
- SiC 纳米气泡发生元件(20 nm 孔径) 在切向流动下产生 0.05–0.5 μm 的纳米气泡,比传统陶瓷膜释放器小一个数量级;第三方 ZetaView 实测(2026-04-09,高盐 10% 工况)显示:气泡浓度达 1.6×10⁸ 个/mL,X50≈171 nm,ζ 电位 −36.7 mV,氧传输效率 85%+——纳米级气泡与纳米级油滴的尺寸匹配,是“不投药也能破乳”的物理基础。
- 涡流发生器与气泡发生器同轴双层套管设计,内部 4 组 SiC 膜孔径 0.04→0.1→0.2→0.5 μm 渐增,输出梯次气泡群,气泡利用率提升 3–5 倍、接触 G 值提升 5–10 倍——G 值反映涡流剪切与碰撞强度,直接决定微细油滴的碰撞聚并效率。
- N₂ 惰性载气替代空气,避免了高盐强酸工况下空气引入带来的氧化腐蚀风险,同时气浮效率提升 20–30%;全流程除 pH 调节外不投加任何药剂,因此 COD 不增加、无新增污泥,浮渣直接回收高价值硅油。
高盐硅油废水回收核心指标速览
| 指标 | 数值/范围 | 衡量什么 | 适用工况 | 对用户的意义 |
|---|---|---|---|---|
| 进水硅油浓度 | 200–400 mg/L(乳化油滴 50–1000 nm,中位径约 100 nm) | 进水负荷与乳化程度 | 有机硅生产、化工合成等含乳化油高盐废水 | 明确进水边界,判断工艺是否适用 |
| 出水硅油 | ≤ 200 mg/L(去除率 ≥ 50%,实际总去除率 50–65%) | 油水分离效果 | 高盐、强酸、乳化稳定体系 | 硅油回收 + 达标回用的直接依据 |
| 出水浊度 | ≤ 10 NTU | 出水清澈度与悬浮物控制 | 气浮出水后续回用或排放场景 | 浊度低说明浮选彻底,减轻后续处理负担 |
| TDS 变化 | 保持原水(≈100,000 mg/L,不脱盐) | 是否影响盐分回收 | 盐水需回用或蒸发结晶的场景 | 不脱盐意味着盐水可回用,节省脱盐成本 |
| 加药量 | 除 pH 调节外,全流程不投加任何化学药剂 | 药剂依赖度与运行成本 | 对药剂成本敏感、污泥处置受限的工况 | 无药剂成本、无新增污泥、COD 不增加 |
适用边界与常见问题
问题1:去除率 50–65% 看起来不算高,这个指标够用吗?
这个数字需要放在具体工况里理解。进水硅油 200–400 mg/L、乳化油中位径约 100 nm、TDS 约 10%、pH 3–5——在这种“乳化稳定 + 高盐 + 强酸”三重叠加条件下,常规加药破乳的药剂成本极高且污泥量大幅增加,膜过滤则面临快速污堵。本项目的核心价值不是“一次做到零排放”,而是不投药把乳化硅油从 200–400 mg/L 降到 ≤ 200 mg/L,浮渣直接回收高价值硅油,产水保持盐分不脱盐可回用——总去除率 50–65% 是在无药剂条件下的实测结果,且出水浊度 ≤ 10 NTU,为后续深度处理(如蒸发结晶或生化)创造了稳定条件。对比参考:同技术路线在矿井水工况下 TSS 去除率达 99.8%、出水浊度 0.18 NTU,在气浮除油工况下达 98%——去除率随油滴粒径和工况不同而变,纳米级乳化油本身就是最难处理的对象。
问题2:这套设备耐得住高盐强酸吗?会不会用几个月就腐蚀报废?
页面数据来自现场 24 h 连续运行的中试装置,进水 Cl⁻ 约 6 万 mg/L、pH 3–5,这确实是强腐蚀工况。设计上有三层针对性措施:第一,核心气浮元件采用 SiC 陶瓷膜(20 nm 孔径),碳化硅材质本身耐强酸、耐高盐腐蚀,膜寿命 10–15 年,且膜不截留油滴、不污堵;第二,载气采用 N₂ 惰性气体替代空气,避免氧化腐蚀路径;第三,设备间按 GB 50058 划为 2 区防爆设计,电气 Ex d IIB T4,可燃气体与 O₂ 在线监测——这既是为了安全,也意味着设备材质选型是按化工级标准而非市政水处理标准执行的。同类 SiC 膜元件在海水淡化工况下反洗压差仅 7–12 kPa,说明其抗污染和耐腐蚀性能经得起高盐环境验证。
问题3:这套系统占地大不大?跟传统加药气浮比有什么优势?
涡流精准气浮一体化设计将涡流发生器与气泡发生器做成同轴双层套管,内部集成 4 组 SiC 膜孔径渐增(0.04→0.1→0.2→0.5 μm),相比传统气浮池占地减少约 50%。同时,由于不需要加药混合池、絮凝反应池和沉淀池(全流程不投加破乳剂/絮凝剂),系统工艺链更短、土建和设备占地面积同步缩减。处理能力方面,旋流膜通量可达传统膜的 3–6 倍(80–100 → 800–1100 L/㎡·h),意味着同等占地下处理量大幅提升。从运行成本看,矿井水已验收项目的运行成本为 0.209 元/吨,且该项目无药剂成本——对于每天 24 m³ 的中试规模,药剂节省和污泥处置费用减少带来的综合经济性优势明显。
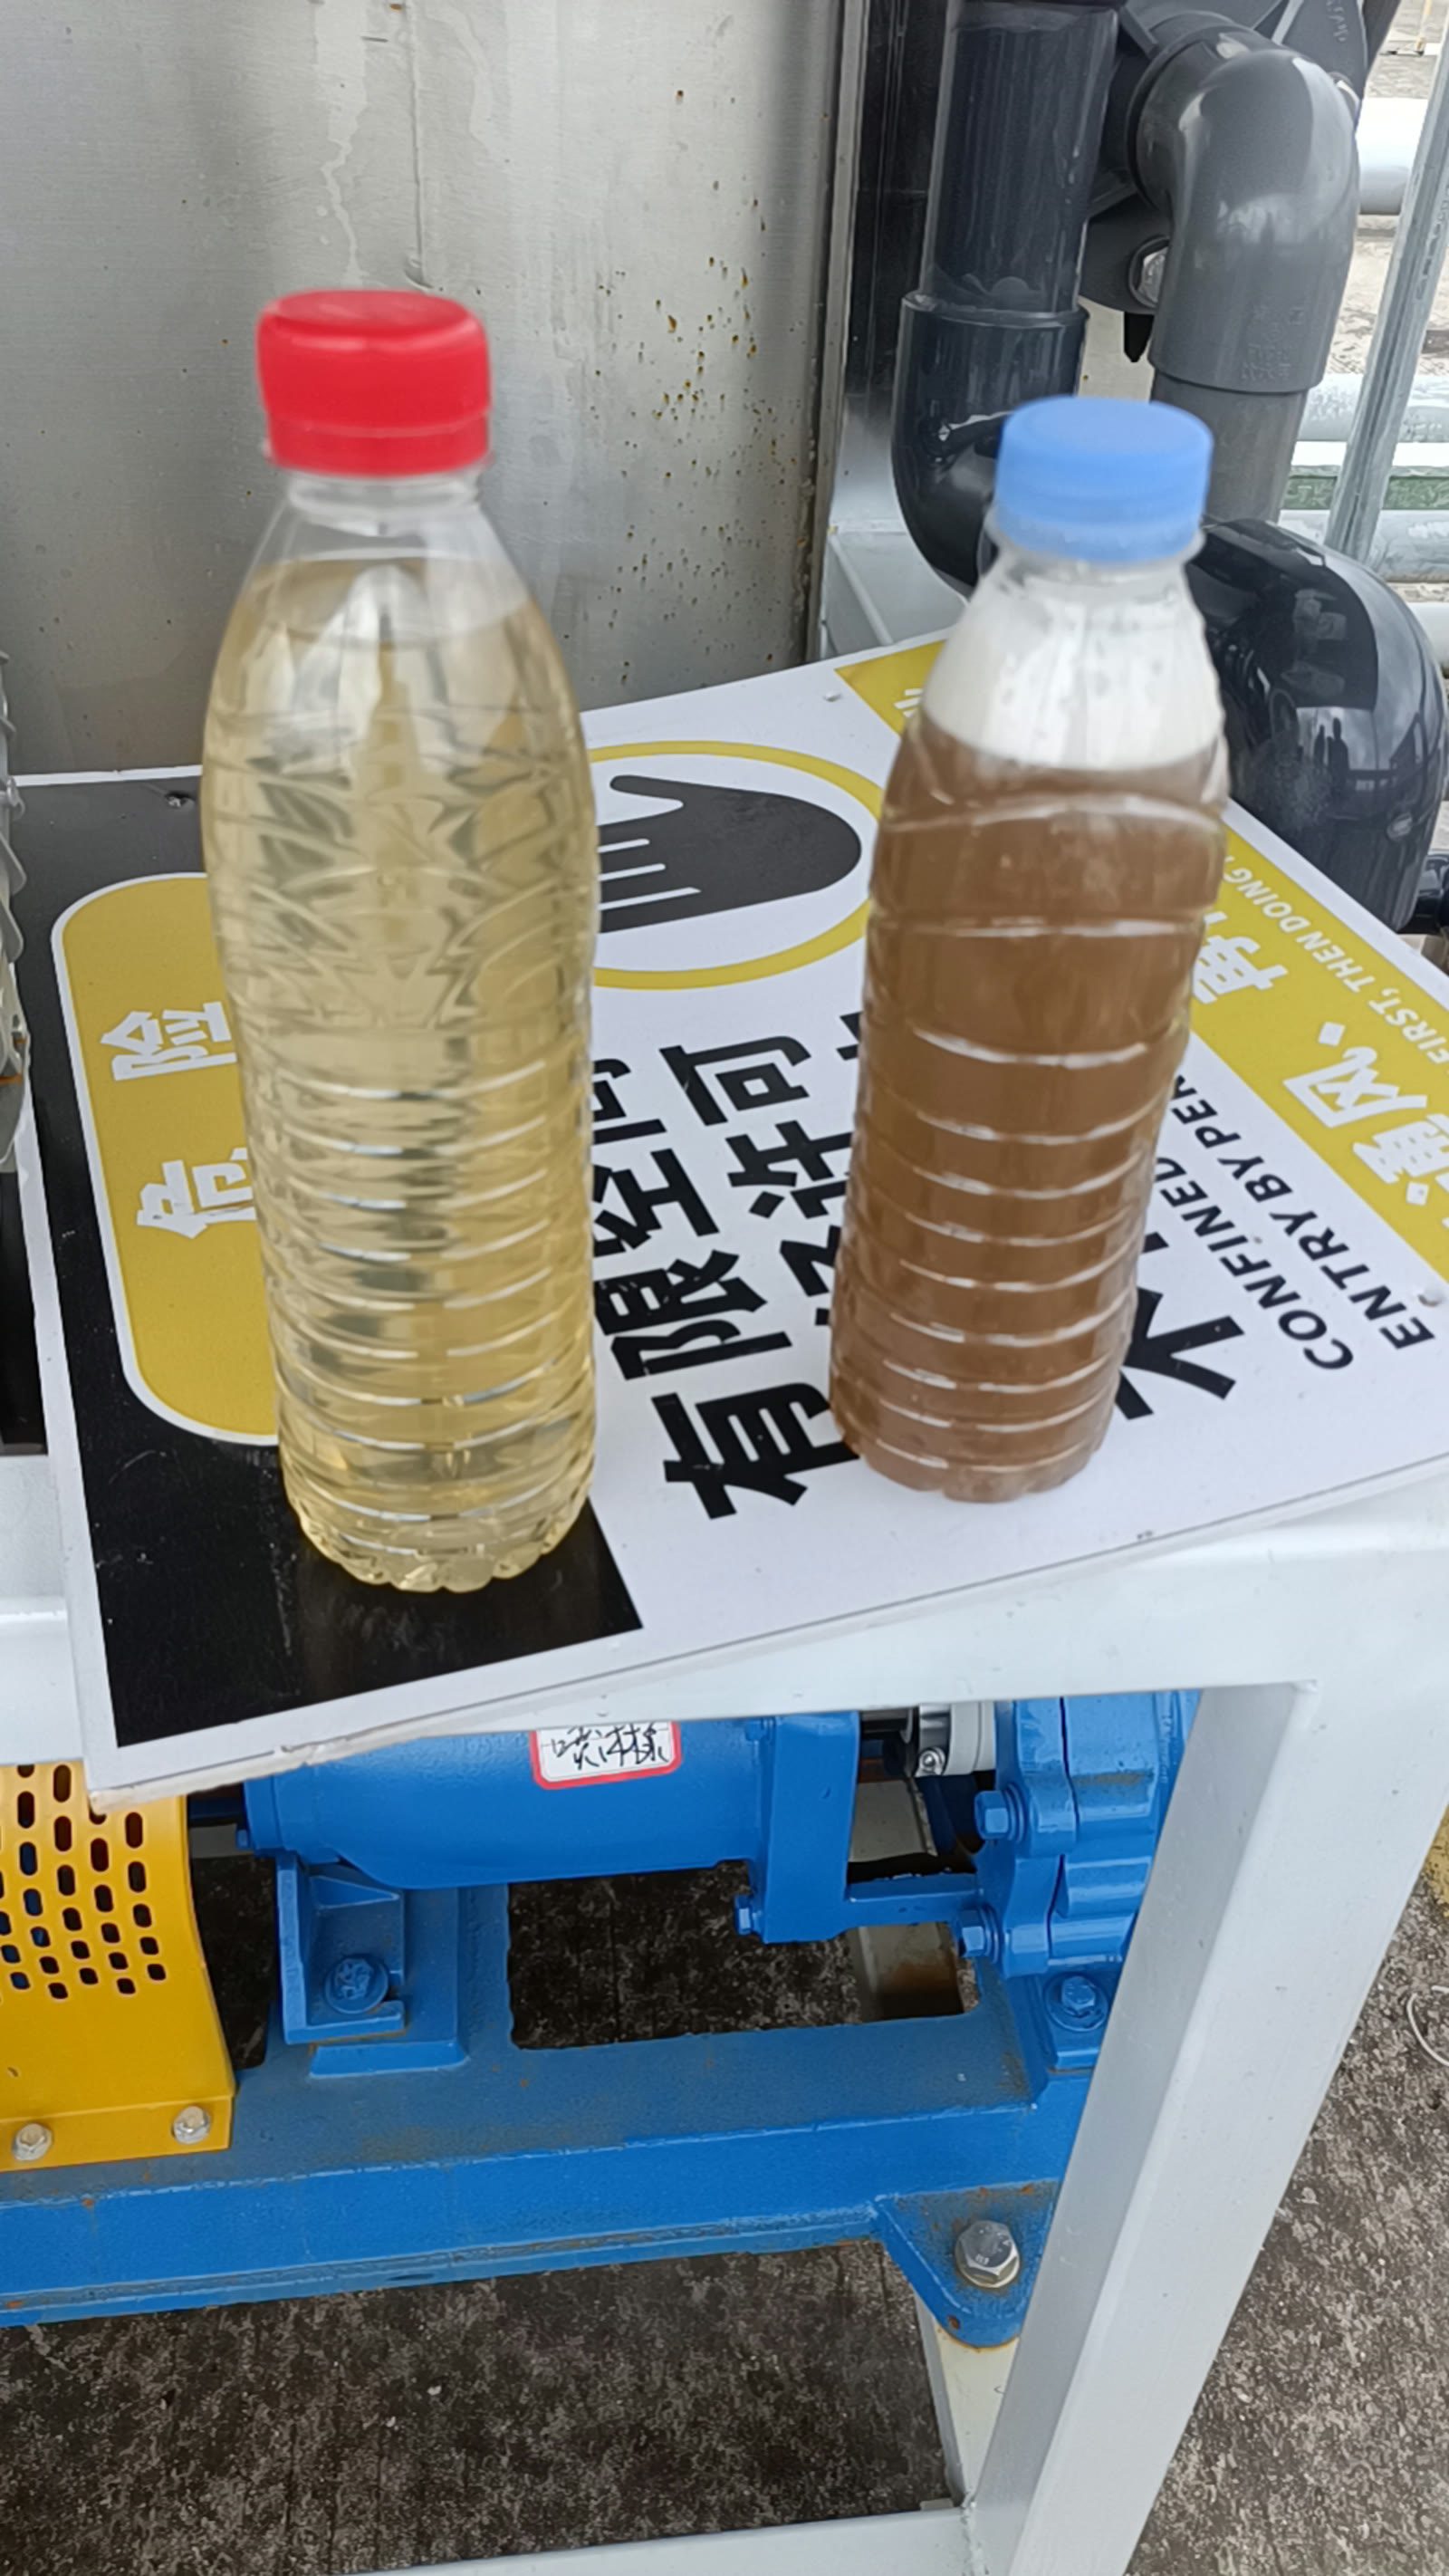
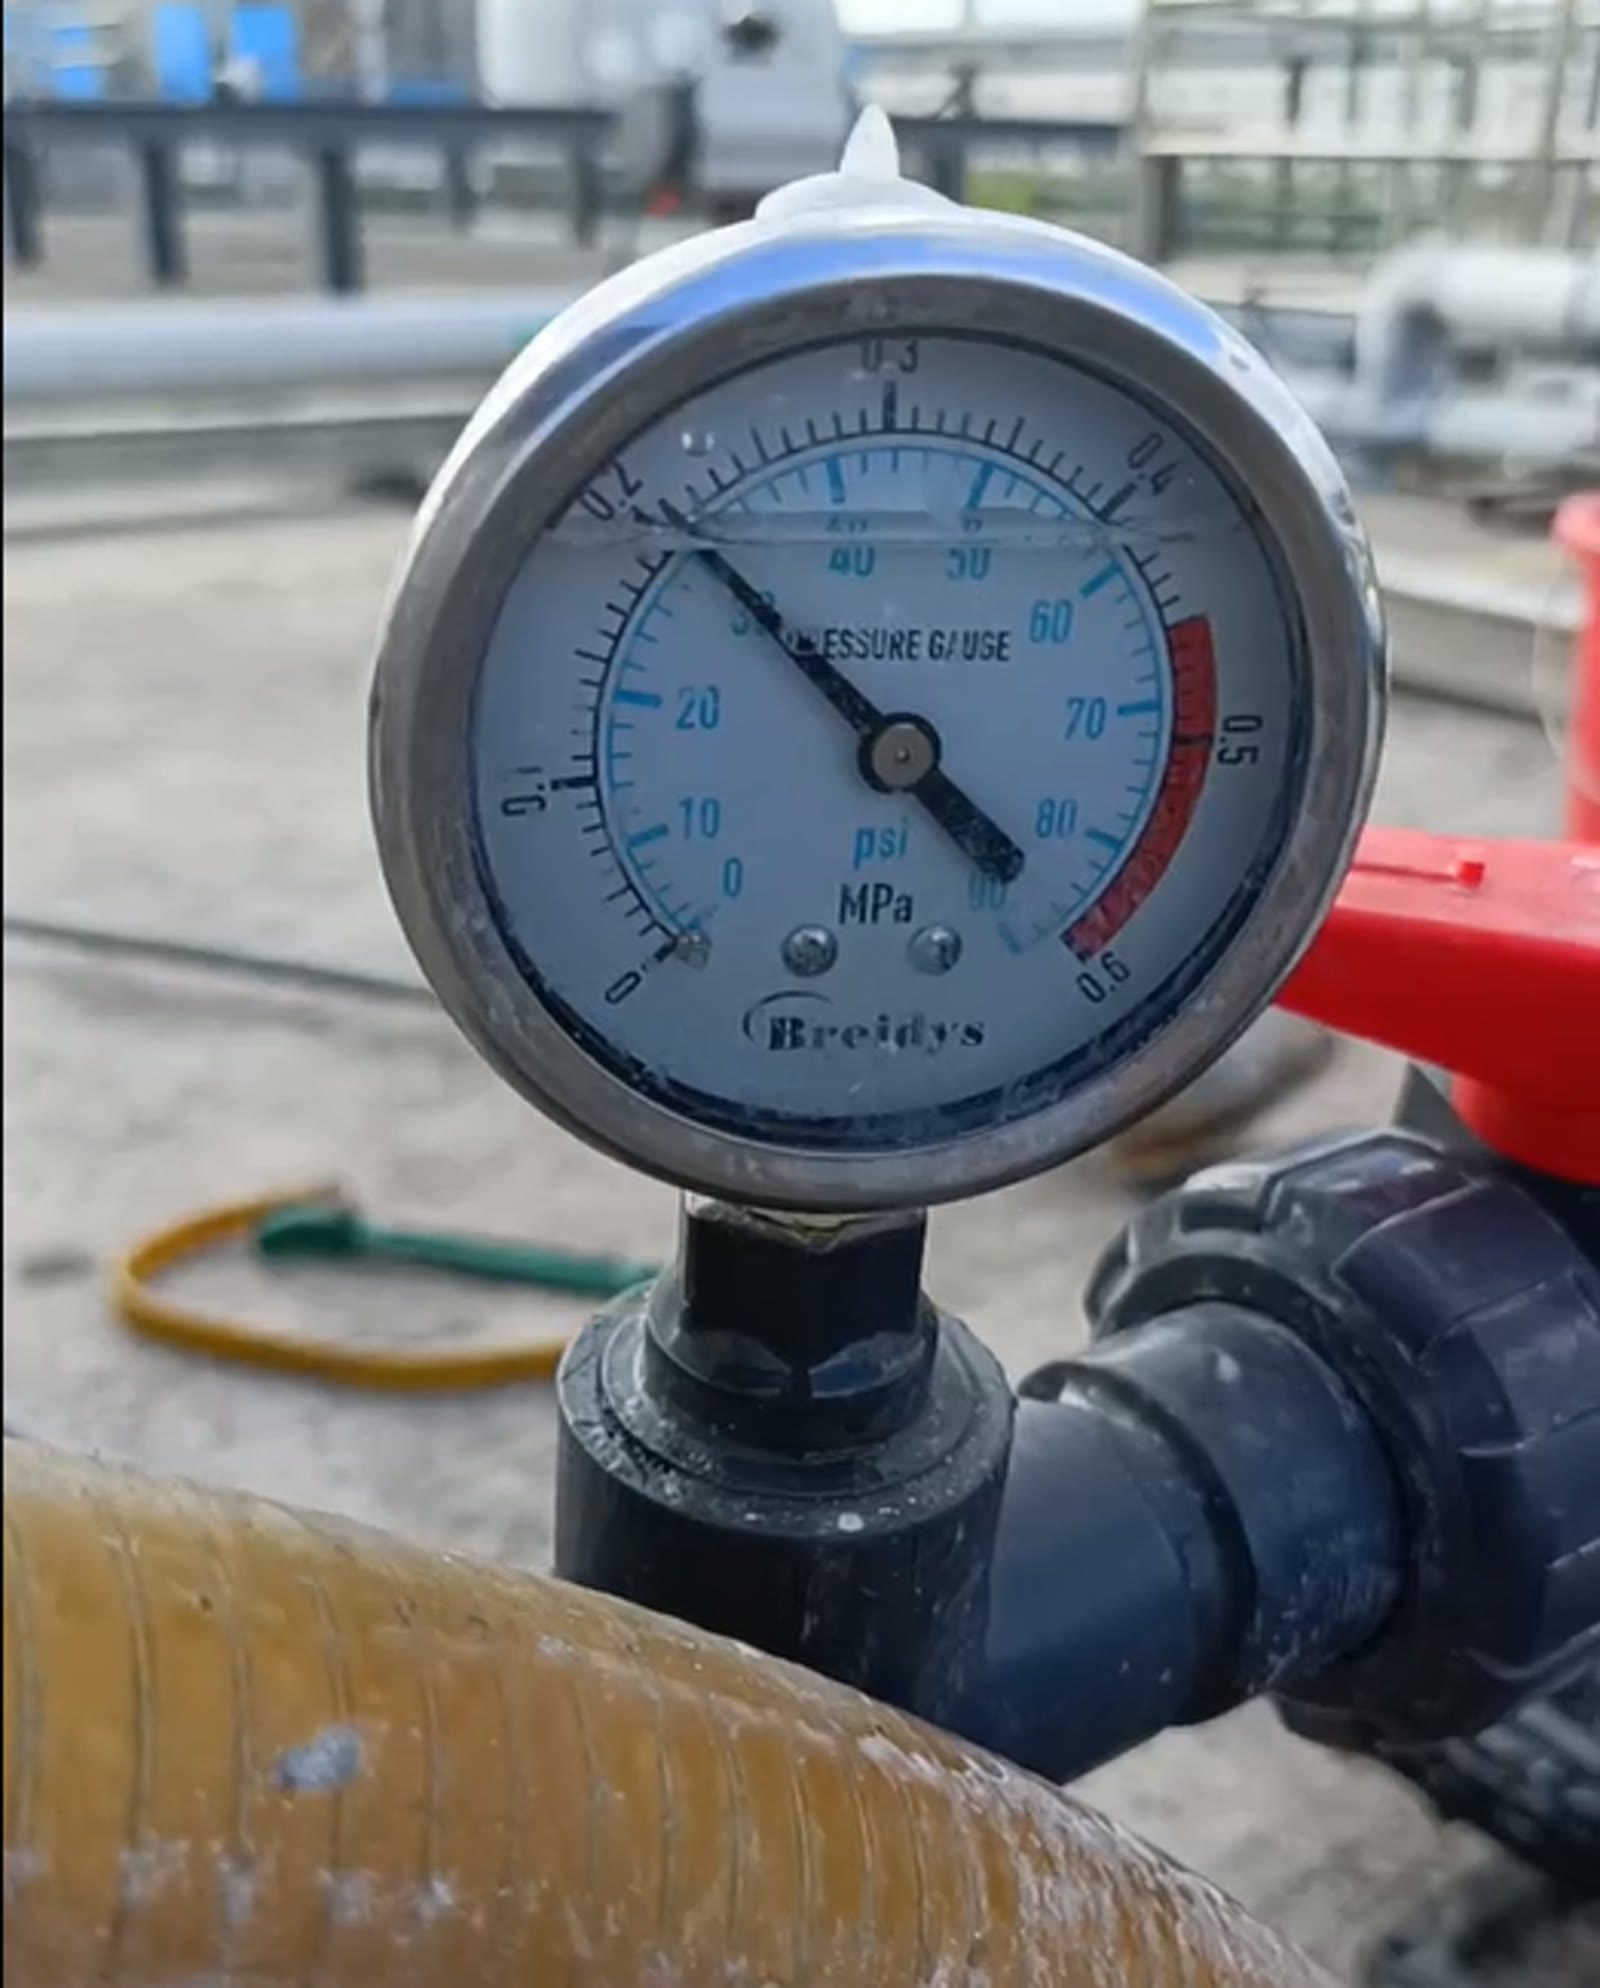
1 现场
某有机硅生产企业高盐硅油废水回收项目(1 m³/h 中试装置,24 h 连续运行)。这类废水硅油乳化稳定、盐分高、强酸性,常规加药破乳成本高,膜过滤极易污堵。

- 行业:有机硅生产
- 处理对象:高盐硅油废水(硅油回收 + 盐水回用)
- 规模:1 m³/h(24 m³/d)
- 卡在哪:乳化油中位径约 100 nm、TDS 约 10%、pH 3~5 强酸、Cl⁻ 约 6 万 mg/L 强腐蚀
2 水质边界
- 进水:硅油 200~400 mg/L(乳化油,油滴粒径 50~1000 nm、中位径约 100 nm);TDS 约 100,000 mg/L(≈10% NaCl);pH 3~5(强酸性);悬浮物 ≤ 50 mg/L
- 出水:硅油 ≤ 200 mg/L(去除率 ≥ 50%);浊度 ≤ 10 NTU;pH 6.5~7.5;TDS 保持原水(不脱盐,盐水可回用)
- 加药:除 pH 调节外,全流程不投加任何化学药剂
3 做了什么
六段物理处理工艺:物理预处理 → SiC 纳米气泡发生 → pH 调节 → 填料床破乳 → 涡流精准气浮 → 末级填料聚结把关。
- SiC 纳米气泡发生:20 nm 孔径碳化硅陶瓷元件,切向流动产生 0.05~0.5 μm 纳米气泡,比传统陶瓷膜释放器小一个数量级;膜不截留油滴、不污堵,寿命 3~5 年
- 涡流精准气浮一体化:涡流发生器 + 气泡发生器同轴双层套管,内部 4 组 SiC 膜孔径 0.04→0.1→0.2→0.5 μm 渐增,梯次气泡群输出;气泡利用率提升 3~5 倍、接触 G 值提升 5~10 倍、占地减少 50%
- 填料床破乳 + 纳米气泡协同:破乳效率提升 30~50%,COD 不增加(无药剂);末级 PP 蜂窝填料把关,纳污能力强、不易堵
- N₂ 惰性载气:替代空气,避免氧化腐蚀,气浮效率提升 20~30%
- 防爆设计:设备间按 GB 50058 划为 2 区,电气 Ex d IIB T4,可燃气体与 O₂ 在线监测,强制通风
4 结果
- 总去除率 50~65%,产水硅油 ≤ 200 mg/L、浊度 ≤ 10 NTU
- 全流程不投加破乳剂/絮凝剂:无药剂成本、无新增污泥、COD 不增加
- 浮渣收集回收高价值硅油;产水保持盐分不脱盐,可回用或达标排放
- 国内首台无药剂纳米气浮硅油分离回收装置,已通过验收
5 阶段
首台装置已验收;V3.7 中试装置按技术协议推进中
6 合作方
艾瑞浮(工艺设计与设备制造、系统集成)
7 关联与咨询
项目关键信息
页面数据均来自该项目现场实测与第三方检测,可申请核对原始记录与完整报告。
| 项目 | 关键信息 |
|---|---|
| 行业 / 规模 | 某有机硅生产企业高盐硅油废水回收;1 m³/h 中试装置(24 m³/d),24 h 连续运行 |
| 卡点 | 乳化油中位径约 100 nm、TDS 约 10%、pH 3–5 强酸、Cl⁻ 约 6 万 mg/L 强腐蚀 |
| 进水 | 硅油 200–400 mg/L(乳化油滴 50–1000 nm);TDS 约 100,000 mg/L;pH 3–5;悬浮物 ≤50 mg/L |
| 出水 | 硅油 ≤200 mg/L(去除率 ≥50%);浊度 ≤10 NTU;pH 6.5–7.5;TDS 保持原水,盐水可回用 |
| 加药 | 除 pH 调节外,全流程不投加任何化学药剂 |
| 工艺组合 | 六段物理处理:物理预处理 → SiC 纳米气泡发生 → pH 调节 → 填料床破乳 → 涡流精准气浮 → 末级填料聚结把关 |
| 数据来源 | 现场实测 + 第三方检测,数据可申请核对 |